Utførende personell: UT nivå 3
Ultralydprøving
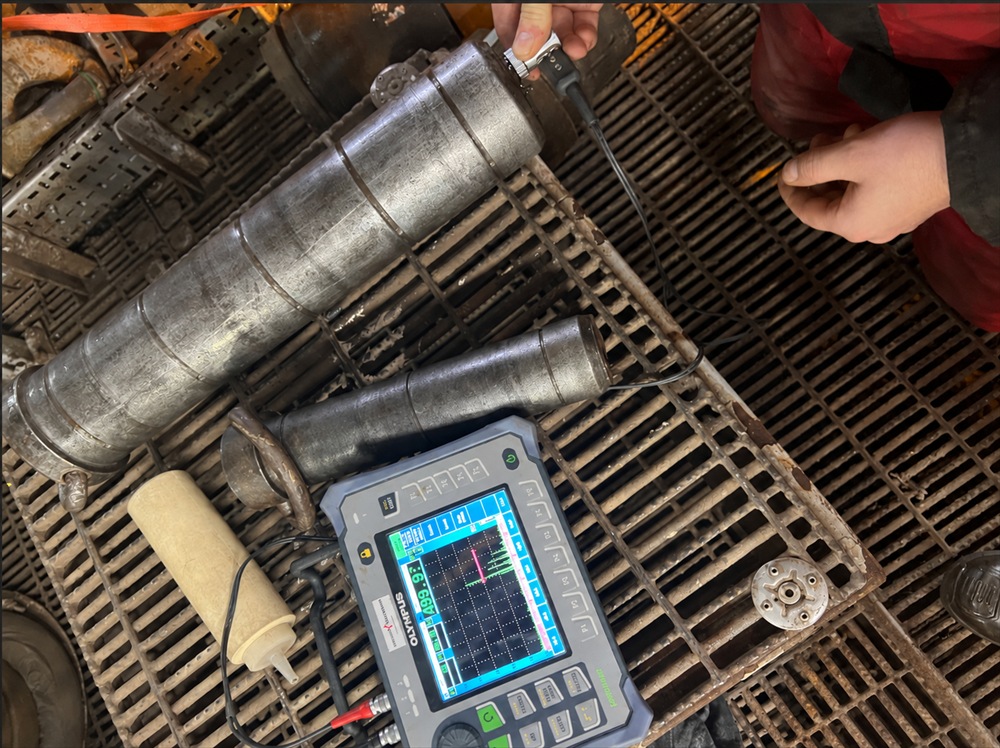
Norfelt utfører ultralydkontroll av sveis og massive komponenter for å undersøke innvendige feil. Vi utfører også tykkelsesmåling av gjenværende gods for å vurdere korrosjonstap og slitasje. Egnet teknikk avklares ut fra materiale, geometri og kontrollkrav.
Ultralydprøving (UT), også kalt ultralydkontroll eller UT-kontroll, er en NDT-metode som brukes når overflatekontroll alene ikke gir nok informasjon om materialet.
Oppdrag
Typiske komponenter og oppdrag
- VannkraftTurbinaksler, rørgater, luker og stålforinger. Tykkelsesmåling av rør og spiraltromme for korrosjonstap.
- Bro og industriButtsveis i bjelker, kranbaner og trykkbærende utstyr. Kontroll i drift eller under bygging.
- SveisekontrollVolumetrisk kontroll av buttsveis i plater og rør. Bruk av UT som alternativ til røntgen avhenger av krav, kontrollomfang og egnethet for oppdraget.
- SkianleggAksler, master og innvendig korrosjon i rørprofiler.
Dette må klargjøres før kontroll
Send tegning, materiale, godstykkelse og kontrollkrav. Gjør aktuelle skanneflater tilgjengelige. Rengjøring, overflatetilstand og plass til lydhodet avklares før kontrollen.
Bruksområde
Slik virker metoden – muligheter og begrensninger
Lydpulser sendes inn i materialet. Ekko vurderes mot kalibrering og referanser. Indikasjoner lokaliseres og vurderes med valgt kontroll- og størrelsesvurderingsteknikk; et ekko er ikke en direkte, entydig måling av feilens faktiske størrelse.
- Hva kontrollen kan avdekke
- Innvendige sprekker og bindefeil i sveis
- Slagginneslutninger og porer
- Laminering og dobling i plater
- Tverrsprekker i aksler, målt fra endeflaten
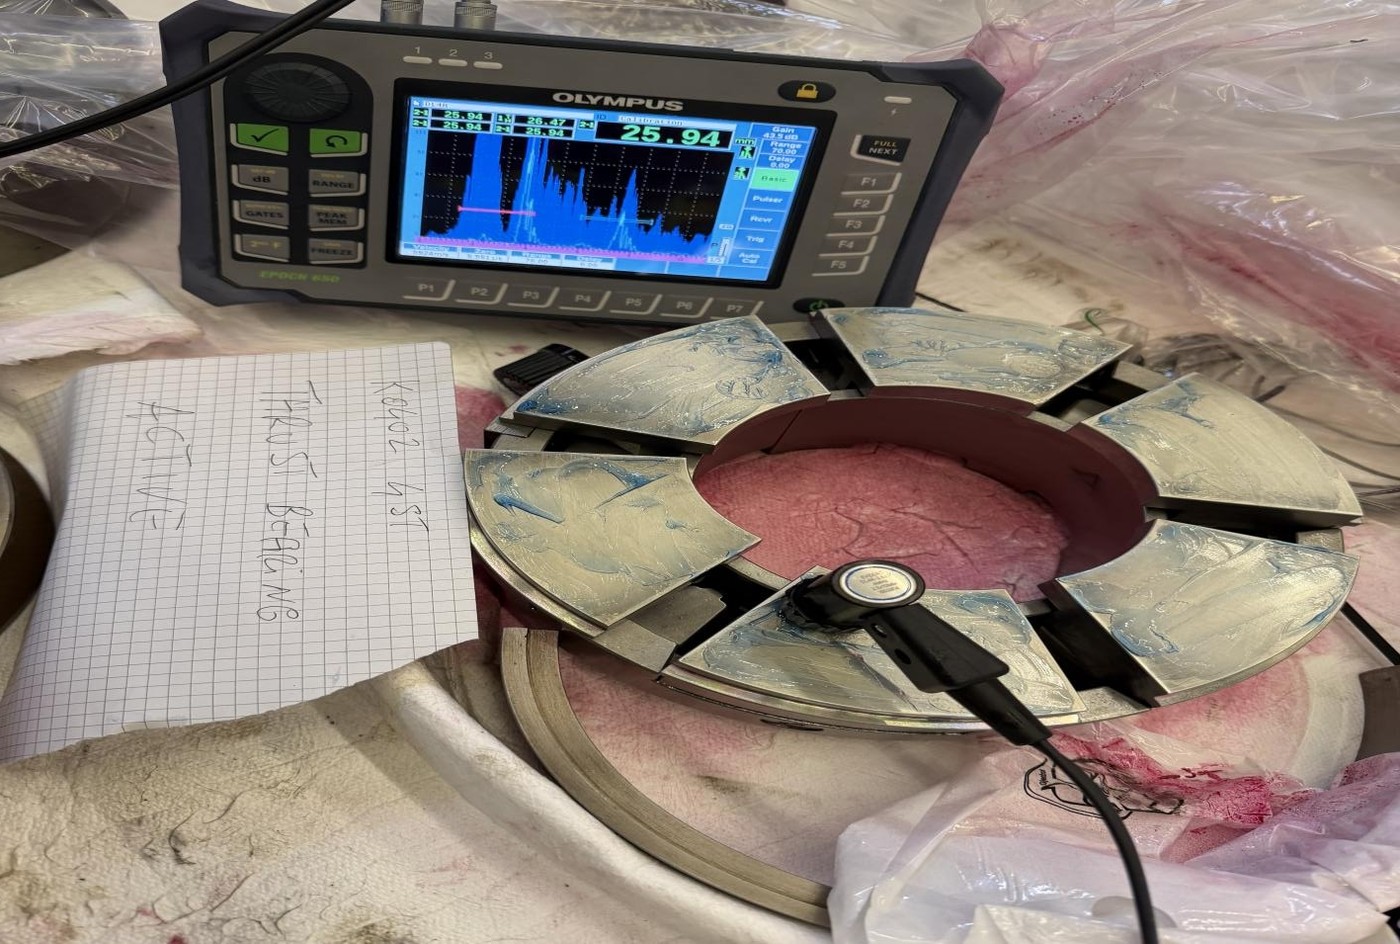
- Godstykkelse og korrosjonstap (tykkelsesmåling)
- Materialer metoden passer for
- Karbonstål, lavlegert stål og finkornstål
- Rustfritt stål med tilpasset teknikk
- Aluminium
- Støpegods og smigods
- Begrensninger
- Grovkornet materiale med sterk demping uten tilpasset utstyr
- Svært tynt gods og komplisert geometri krever egen prosedyre
- Overflater som ikke gir kontakt for lydhodet uten forbehandling
- Aktuelle standarder
- NS-EN ISO 17640 (UT av sveis)
- NS-EN ISO 11666 (akseptnivåer for sveis)
- NS-EN ISO 16810 (generelle prinsipper)
- NS-EN ISO 16809 (tykkelsesmåling)
- Kompetanse
- Personell sertifisert iht. NS-EN ISO 9712: UT nivå 3.
Standard, utgave, kontrollomfang og eventuelle akseptkriterier avtales for oppdraget. En metodestandard er ikke i seg selv en godkjenning av komponenten.
Gjennomføring
Slik utføres kontrollen
-
Kalibrering
Instrument og lydhode kalibreres mot referanseblokk for materiale og godstykkelse. Følsomhet settes etter standard eller prosedyre.
-
Skanning
Lydhodet føres over kontrollflaten med koblingsmiddel, med normal- og vinkellydhoder etter sveisgeometri. Ekko følges på A-skann.
-
Lokalisering og måling
Indikasjoner lokaliseres og vurderes med valgt kontroll- og størrelsesvurderingsteknikk. Amplitude sammenlignes med referansenivå; vurdert utstrekning avhenger av teknikken.
-
Vurdering og rapport
Indikasjoner vurderes mot akseptnivå. Rapporten angir posisjon, dybde, lengde og amplitude, samt målte tykkelser der det er utført.
Dette inneholder rapporten
Rapporten identifiserer komponenten og de kontrollerte områdene, metode, kontrollomfang og relevante kontrollforhold. Indikasjoner og eventuelle måleverdier knyttes til posisjon, med bilder der det er relevant. Begrensninger beskrives, og resultatene vurderes mot avtalte kriterier.
Bransjer og bruksområder
Tjenester
Andre tjenester
Se oversikten over alle NDT-tjenester.
Metode velges ut fra materiale, geometri og forventet feiltype. Ofte kombineres flere metoder for å dekke både overflate og volum.
- SveisSveisekontrollVT, MT, PT og UT samlet
- VTVisuell kontroll
- MTMagnetpulverprøving
- PTPenetrantprøving
- UTUltralydprøving
- ETVirvelstrømprøving
- DFTBelegg- og påleggstykkelse
Be om tilbud
Send informasjon om objekt, sted og ønsket tidspunkt, så avklarer vi metode og omfang.